PNLPNL
Journal of Welding TechnologyJournal of Welding TechnologyPenelitian ini bertujuan untuk menentukan nilai heat input yang ideal agar tetap berada dalam batasan yang ditetapkan dalam preliminary Welding Procedure Specification (pWPS). Heat input memiliki pengaruh besar terhadap kualitas las, sifat mekanik, dan tegangan sisa, tetapi penentuan yang akurat selama uji Procedure Qualification Record (PQR) masih menjadi tantangan. Penelitian ini melibatkan pengumpulan data lapangan selama uji PQR menggunakan dua spesimen kupon yang terbuat dari bahan ASTM B564 UNS-N06625 dan ASTM B444 UNS-N06625 Grade 1, masing-masing dengan dimensi ketebalan 11.07 mm dan diameter 60.3 mm. Proses Gas Tungsten Arc Welding (GTAW) diterapkan pada posisi 6G. Rentang nilai heat input yang dapat diterima dalam pWPS adalah: Root (1.0–2.5 kJ/mm), Hot (1.0–2.6), Filler (0.69–1.39), dan Cap (0.6–1.1). Pada uji kupon 1, dua pass gagal: Pass 3 (1.51) dan Pass 5 (1.43). Pada uji kupon 2, tiga pass melebihi batas: Pass 4 (1.64–1.97), Pass 5 (1.42–1.72), dan Pass 8 (1.19). Untuk memastikan kepatuhan, parameter heat input yang direkomendasikan telah diformulasikan. Untuk pass root, gunakan 97–103 A, 9–10 V, selama lebih dari 4 menit 40 detik (2.04–2.41 kJ/mm). Untuk pass hot, gunakan 98–106 A, 9–10 V, selama 4 menit 48 detik (1.85–2.23). Pass filler seharusnya menggunakan 79–97 A, 9–10 V, selama 3 menit 39 detik (1.01–1.37), dan pass cap menggunakan 81–90 A, 9–10 V, selama 3 menit 17 detik (0.64–0.79). Parameter-parameter ini bertujuan untuk mencapai las berkualitas tinggi sesuai spesifikasi pWPS.
Hasil uji menunjukkan bahwa pada uji kupon 1, terdapat dua pass yang gagal pada Pass No.Pada uji kupon 2, terdapat tiga pass yang gagal pada Pass No.4 dan 5 bagian filler dan Pass No.Faktor-faktor yang mempengaruhi terjadinya perbedaan heat input termasuk durasi pengelasan dan amper dan voltase yang tinggi atau rendah selama proses pengelasan.Dari hasil penelitian, perhitungan heat input dilakukan untuk memastikan nilai yang dihasilkan berada dalam batas referensi pWPS.Parameter yang direkomendasikan untuk memperoleh heat input optimal dalam penelitian ini adalah pada pass root dengan amper minimum 97 A dan maksimum 103 A, volt dengan minimum 9 V dan maksimum 10 V selama 4 menit 40 detik untuk memperoleh heat input dengan minimum 2.Pada pass hot dengan amper minimum 98 A dan maksimum 106 A, volt dengan minimum 9 V dan maksimum 10 dalam 4 menit 48 detik sehingga memperoleh heat input dengan minimum 1.Pada pass filler dengan amper minimum 79 A dan maksimum 97 A, volt dengan minimum 9 V dan maksimum 10 V dalam 3 menit 39 detik sehingga memperoleh heat input dengan minimum 1.Pada pass capping dengan amper minimum 81 A dan maksimum 90 A, volt dengan minimum 9 V dan maksimum 10 V dalam periode 3 menit 17 detik sehingga memperoleh heat input dengan minimum 0.
Untuk penelitian lanjutan, dapat dilakukan studi komprehensif tentang pengaruh heat input yang berbeda pada berbagai jenis material dan posisi pengelasan. Selain itu, penelitian dapat difokuskan pada pengembangan metode pengukuran heat input yang lebih akurat dan efisien. Terakhir, penelitian dapat mengeksplorasi strategi pengendalian heat input selama proses pengelasan untuk mencapai hasil yang konsisten dan berkualitas tinggi.
| File size | 274.4 KB |
| Pages | 5 |
| DMCA | Report |
Related /
STAISKUTIMSTAISKUTIM Pengabdian dilaksanakan menggunakan pendekatan Participatory Learning dengan tahapan identifikasi kebutuhan mitra, perencanaan partisipatif, pelaksanaanPengabdian dilaksanakan menggunakan pendekatan Participatory Learning dengan tahapan identifikasi kebutuhan mitra, perencanaan partisipatif, pelaksanaan
UBHARAJAYAUBHARAJAYA Selain itu, sistem dilengkapi fitur peringatan suara melalui modul DF Player Mini sebagai mekanisme peringatan dini (early warning system). Hasil uji cobaSelain itu, sistem dilengkapi fitur peringatan suara melalui modul DF Player Mini sebagai mekanisme peringatan dini (early warning system). Hasil uji coba
UNISMUH PALUUNISMUH PALU Penelitian dilaksanakan di SMKN 1 Banawa Kabupaten Donggala dengan jumlah sampel sebanyak 100 siswa yang dipilih menggunakan teknik Simple Random Sampling.Penelitian dilaksanakan di SMKN 1 Banawa Kabupaten Donggala dengan jumlah sampel sebanyak 100 siswa yang dipilih menggunakan teknik Simple Random Sampling.
STAISKUTIMSTAISKUTIM Selain capaian kognitif, kegiatan juga mendorong peserta untuk mengenali persoalan pembangunan, merumuskan aspirasi, dan memahami bentuk keterlibatan yangSelain capaian kognitif, kegiatan juga mendorong peserta untuk mengenali persoalan pembangunan, merumuskan aspirasi, dan memahami bentuk keterlibatan yang
STAISKUTIMSTAISKUTIM Hasil kegiatan menunjukkan bahwa peserta memiliki pemahaman dasar dan kecenderungan sikap yang positif terhadap toleransi, penghormatan terhadap perbedaanHasil kegiatan menunjukkan bahwa peserta memiliki pemahaman dasar dan kecenderungan sikap yang positif terhadap toleransi, penghormatan terhadap perbedaan
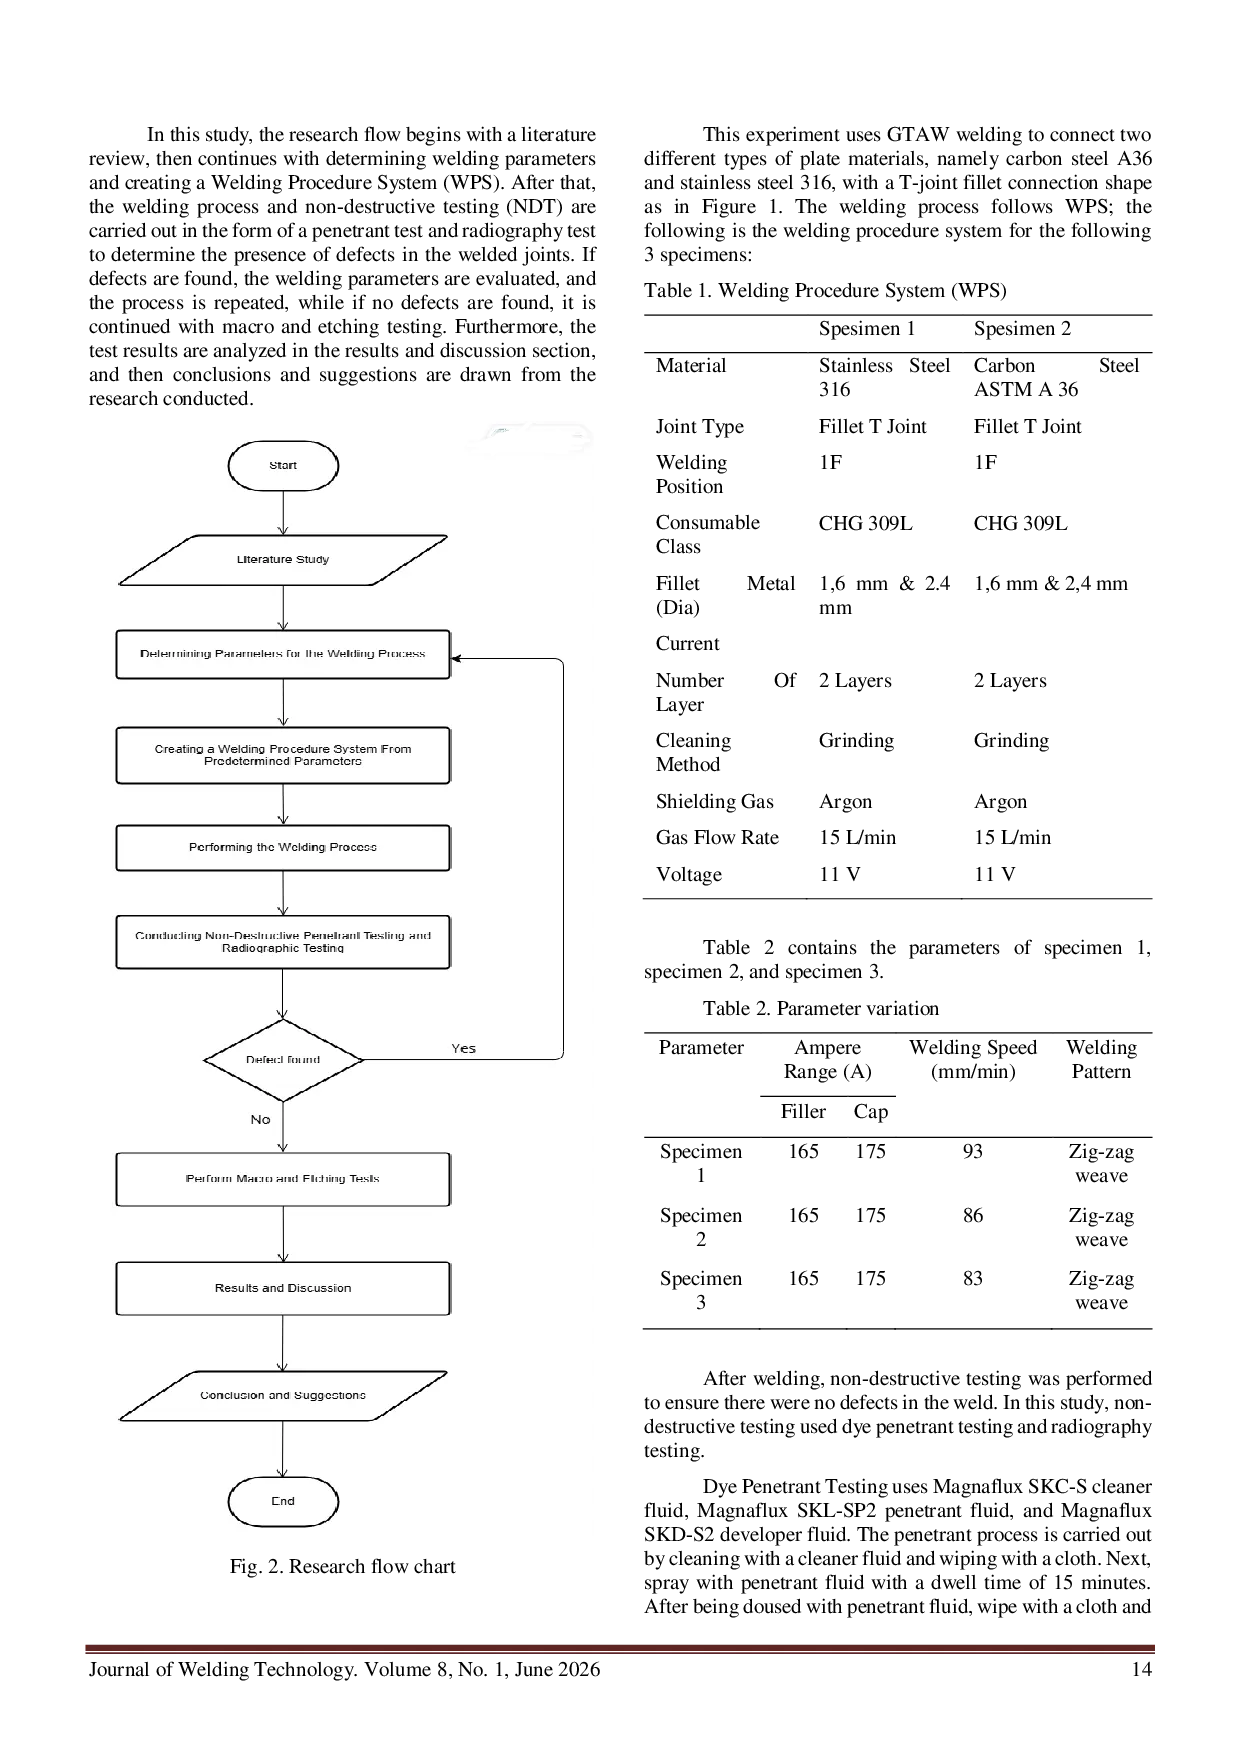
PNLPNL Studi ini bertujuan menentukan efek kecepatan las pada kualitas pengelasan fillet antara ASTM A36 baja karbon dan SS316 baja tahan karat menggunakan metodeStudi ini bertujuan menentukan efek kecepatan las pada kualitas pengelasan fillet antara ASTM A36 baja karbon dan SS316 baja tahan karat menggunakan metode
ASIAASIA Setelah menonton animasi 3D tersebut, audiens menjadi lebih memahami dan ingin memperluas pengetahuan mereka tentang Perang Ganter.informasi dan ceritaSetelah menonton animasi 3D tersebut, audiens menjadi lebih memahami dan ingin memperluas pengetahuan mereka tentang Perang Ganter.informasi dan cerita
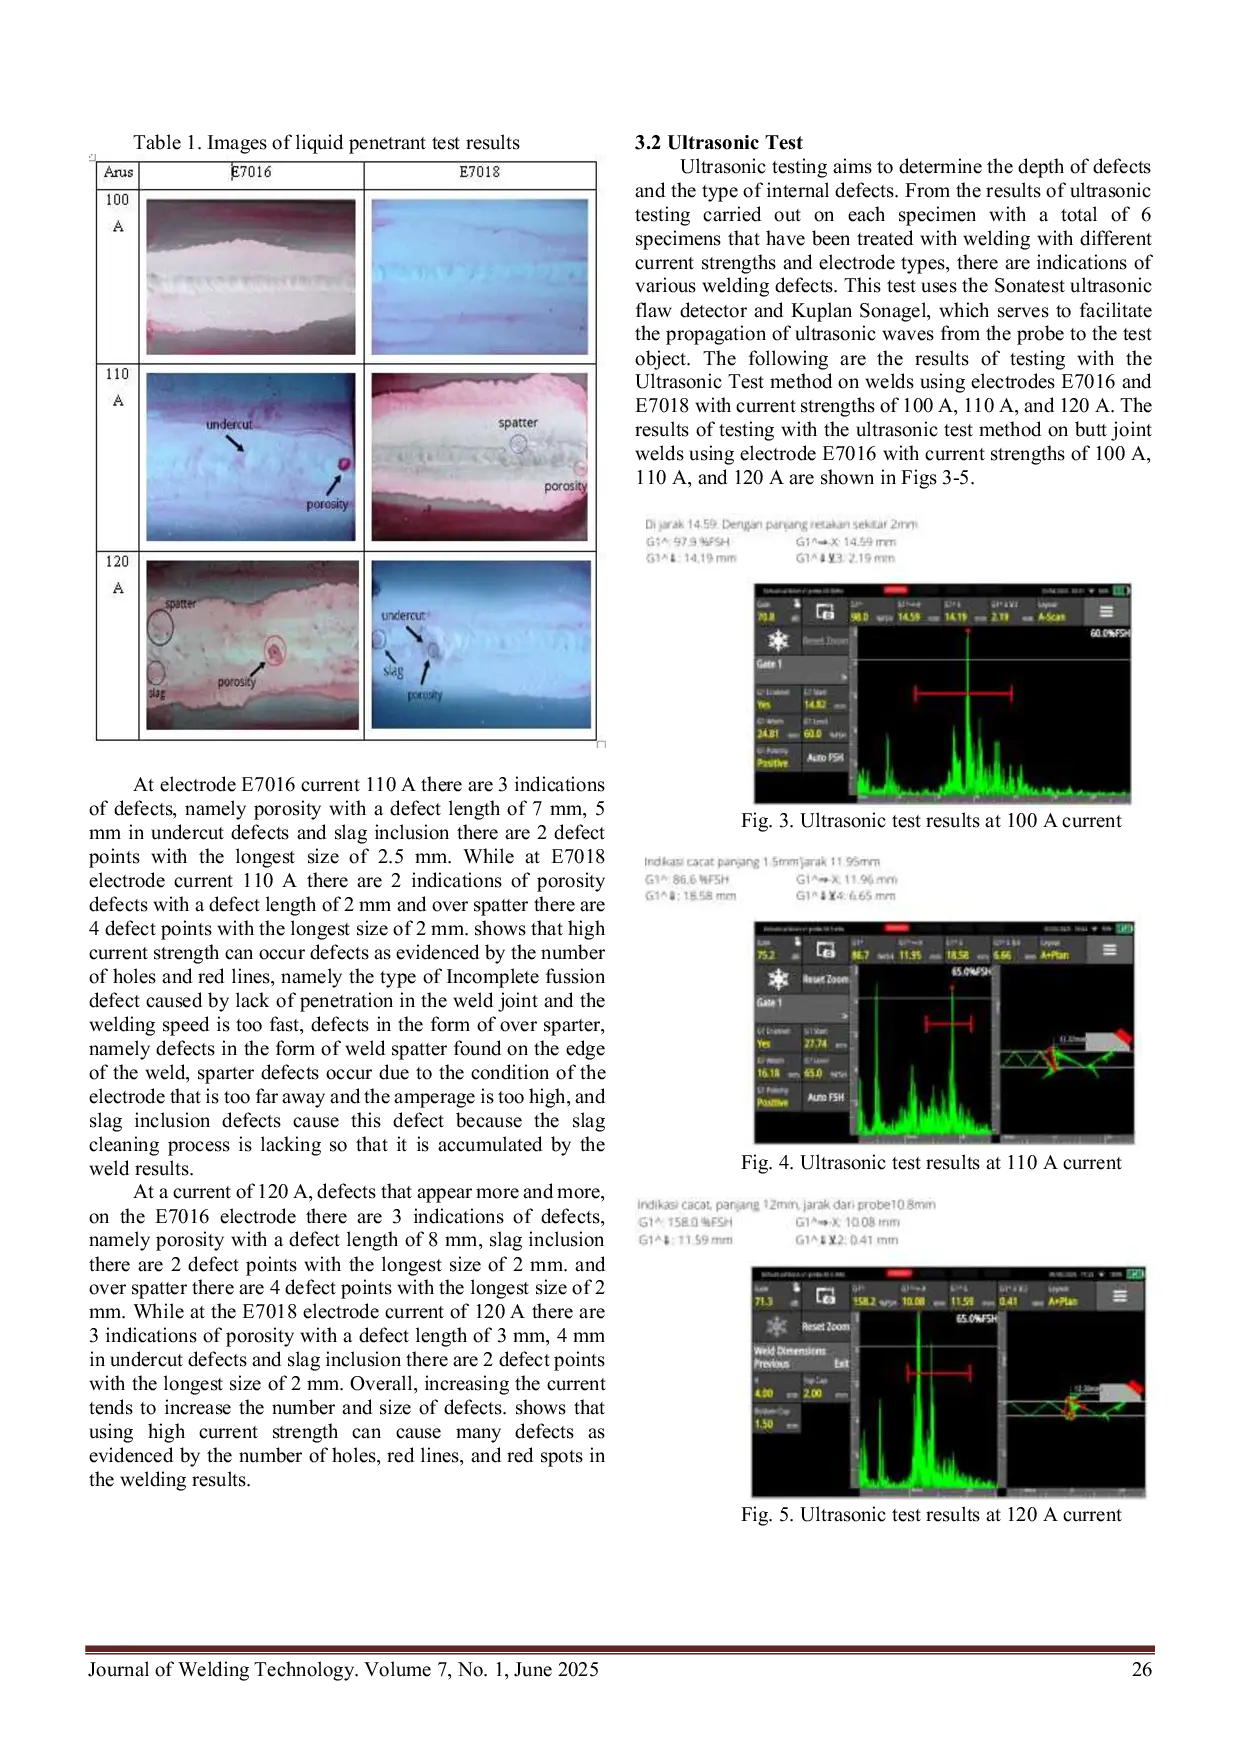
PNLPNL Data uji menunjukkan bahwa penggunaan arus 120 A dan 110 A dengan elektroda E7016 menghasilkan cacat paling banyak, sementara arus 100 A dengan elektrodaData uji menunjukkan bahwa penggunaan arus 120 A dan 110 A dengan elektroda E7016 menghasilkan cacat paling banyak, sementara arus 100 A dengan elektroda
Useful /
UNYUNY Hal yang sama berlaku bagi wisatawan, yang akan dimudahkan oleh sistem digital baru di mana mereka dapat mengakses semua informasi yang mereka butuhkanHal yang sama berlaku bagi wisatawan, yang akan dimudahkan oleh sistem digital baru di mana mereka dapat mengakses semua informasi yang mereka butuhkan
ASIAASIA Selain itu, desain karakter juga berperan penting dalam membangun keterikatan emosional antara pembaca dan tokoh, sehingga pesan-pesan yang disampaikanSelain itu, desain karakter juga berperan penting dalam membangun keterikatan emosional antara pembaca dan tokoh, sehingga pesan-pesan yang disampaikan
ASIAASIA Semanggi Suroboyo merupakan salah satu kuliner khas Surabaya yang mulai terpinggirkan akibat modernisasi dan perubahan preferensi masyarakat, terutamaSemanggi Suroboyo merupakan salah satu kuliner khas Surabaya yang mulai terpinggirkan akibat modernisasi dan perubahan preferensi masyarakat, terutama
ASIAASIA Kondisi ini disebabkan oleh kurangnya pendekatan edukatif yang menyenangkan dan mudah dipahami oleh anak-anak dalam menyampaikan nilai-nilai toleransi.Kondisi ini disebabkan oleh kurangnya pendekatan edukatif yang menyenangkan dan mudah dipahami oleh anak-anak dalam menyampaikan nilai-nilai toleransi.