PNLPNL
Journal of Welding TechnologyJournal of Welding TechnologyPengelasan bahan logam tidak sama antara baja tahan karat dan baja karbon telah luas digunakan dalam berbagai sektor industri seperti pembangkit listrik, fasilitas petrokimia, wadah tekan, dan penukar panas karena kemampuannya menggabungkan keunggulan kedua bahan tersebut; namun, studi yang meneliti efek kecepatan las pada kualitas pengelasan fillet antara ASTM A36 baja karbon dan SS316 baja tahan karat masih terbatas, khususnya mengenai penilaian kualitas pengelasan melalui uji non-destruktif dan destruktif. Studi ini bertujuan menentukan efek kecepatan las pada kualitas pengelasan fillet antara ASTM A36 baja karbon dan SS316 baja tahan karat menggunakan metode Gas Tungsten Arc Welding (GTAW/TIG) dengan logam pelapis ER309L dan variasi kecepatan las 83, 86, dan 93 mm/min pada posisi fillet 1F. Kualitas pengelasan dinilai melalui uji penetrasi warna, radiografi, dan pengamatan makrostruktur untuk mengevaluasi kecacatan pengelasan, kualitas fusi, dan karakteristik penetrasi. Hasil uji penetrasi warna menunjukkan bahwa spesimen yang dilas pada kecepatan 93 dan 86 mm/min bebas dari cacat permukaan, sedangkan spesimen yang dilas pada kecepatan 83 mm/min menunjukkan cacat porositas minor sebesar 0,5 mm. Uji radiografi menunjukkan tidak ada cacat internal, seperti retak, inklusi slag, kurang fusi, atau kurang penetrasi, pada semua spesimen. Pengamatan makrostruktur mengonfirmasi fusi yang baik antara ASTM A36 dan SS316 serta menunjukkan bahwa kecepatan las secara signifikan memengaruhi penetrasi pengelasan. Penetrasi terdalam dicapai pada kecepatan las terendah 83 mm/min, mencapai 1,25 mm, sementara penetrasi menurun seiring meningkatnya kecepatan las. Dapat disimpulkan bahwa semua variasi kecepatan las menghasilkan kualitas pengelasan yang dapat diterima; namun, kecepatan las 83 mm/min memberikan kinerja penetrasi terbaik karena masukan panas yang lebih tinggi selama proses pengelasan.
Dalam pengelasan bahan logam tidak sama antara ASTM A36 dan SS316 dengan variasi kecepatan las 83, 86, dan 93 mm/min, hasil dari tiga variasi setelah diuji melalui uji non-destruktif (penetrasi warna dan radiografi) dan uji destruktif (uji makro) menunjukkan tidak ada cacat pada spesimen, dan hasilnya diterima, sehingga pengelasan memiliki kualitas pengelasan yang baik.Namun, dari ketiga variasi, penetrasi pengelasan ditemukan paling dalam, yaitu pada kecepatan las terendah sebesar 1,25 mm pada kecepatan las 83 mm/min (spesimen 3).Hal ini disebabkan oleh masukan panas optimal yang menyebabkan penetrasi lebih dalam.
Penelitian lanjutan dapat mengeksplorasi pengaruh variasi logam pelapis lainnya seperti ER316L terhadap kualitas pengelasan fillet antara baja tahan karat dan baja karbon. Selain itu, studi tentang posisi pengelasan berbeda seperti posisi 2F (vertikal) atau 3F (miring) bisa dilakukan untuk memahami bagaimana orientasi pengelasan memengaruhi penetrasi dan kualitas fusi. Terakhir, penelitian juga bisa fokus pada analisis jangka panjang seperti ketahanan korosi atau distorsi struktur akibat variasi parameter pengelasan, terutama pada material dengan sifat termal yang berbeda. Dengan memperluas parameter yang diteliti, hasil penelitian ini dapat memberikan wawasan lebih komprehensif untuk aplikasi industri yang lebih luas.
- Effect of welding electrode variation on dissimilar metal weld of 316l stainless steel and steel ST41... doi.org/10.1088/1757-899X/1010/1/012001Effect of welding electrode variation on dissimilar metal weld of 316l stainless steel and steel ST41 doi 10 1088 1757 899X 1010 1 012001
- Client Challenge. client challenge javascript disabled browser please enable proceed required part site... link.springer.com/10.1134/S1061830923600442Client Challenge client challenge javascript disabled browser please enable proceed required part site link springer 10 1134 S1061830923600442
| File size | 1.53 MB |
| Pages | 10 |
| DMCA | Report |
Related /
PNLPNL Dengan menerapkan MPI di awal proses, kebutuhan untuk perbaikan selama UT diminimalkan, sehingga menghemat biaya dan waktu. Selain itu, temuan studi iniDengan menerapkan MPI di awal proses, kebutuhan untuk perbaikan selama UT diminimalkan, sehingga menghemat biaya dan waktu. Selain itu, temuan studi ini
UIN Ar-RaniryUIN Ar-Raniry Selain itu, media ini juga terbukti “sangat praktis untuk diimplementasikan di lapangan, yang dikonfirmasi oleh skor respons guru sebesar 92,5% dan responsSelain itu, media ini juga terbukti “sangat praktis untuk diimplementasikan di lapangan, yang dikonfirmasi oleh skor respons guru sebesar 92,5% dan respons
UIN Ar-RaniryUIN Ar-Raniry Indikator terbaik adalah kemampuan memahami masalah, sementara yang terendah adalah mengecek hasil pemecahan masalah. Hasil menunjukkan bahwa siswa denganIndikator terbaik adalah kemampuan memahami masalah, sementara yang terendah adalah mengecek hasil pemecahan masalah. Hasil menunjukkan bahwa siswa dengan

ARITEKINARITEKIN Campuran aspal AC-WC secara umum menunjukkan kinerja yang baik berdasarkan parameter Marshall dan masih sesuai dengan Spesifikasi Umum Bina Marga 2018Campuran aspal AC-WC secara umum menunjukkan kinerja yang baik berdasarkan parameter Marshall dan masih sesuai dengan Spesifikasi Umum Bina Marga 2018

UntikaUntika Khususnya penelitian ini mengkaji longsoran tanah arah jurang pada ruas jalan Kebun Kopi-Toboli. Stabilitas lereng merupakan aspek penting dalam keberlanjutanKhususnya penelitian ini mengkaji longsoran tanah arah jurang pada ruas jalan Kebun Kopi-Toboli. Stabilitas lereng merupakan aspek penting dalam keberlanjutan
PNLPNL Penggunaan teknologi las dalam industri manufaktur semakin luas karena kemampuannya meningkatkan efektivitas dan efisiensi produksi. Stainless steel 304Penggunaan teknologi las dalam industri manufaktur semakin luas karena kemampuannya meningkatkan efektivitas dan efisiensi produksi. Stainless steel 304
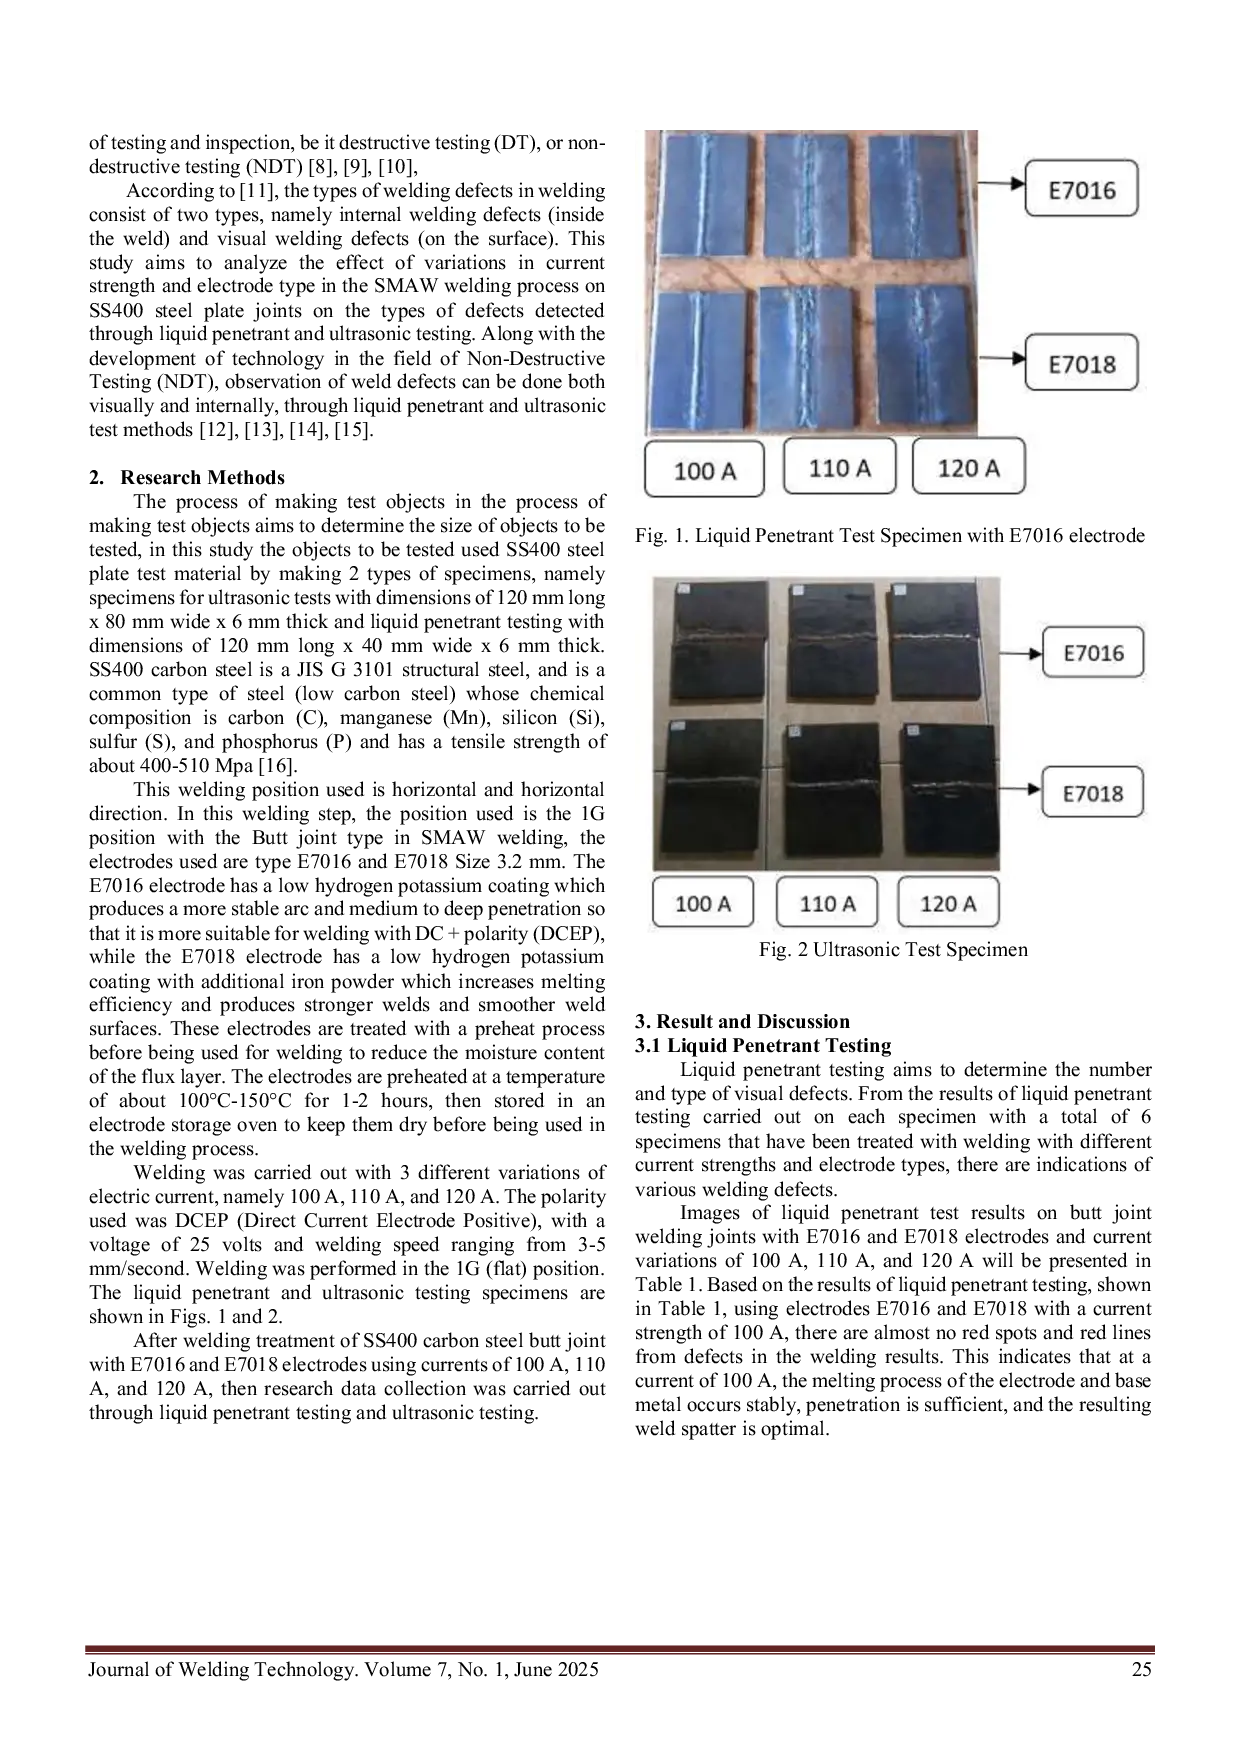
PNLPNL Hasil uji penetrant cair menunjukkan enam jenis cacat, yaitu retak, porositas, fusi tidak lengkap, inklusi slag, over spatter, dan undercut, sedangkanHasil uji penetrant cair menunjukkan enam jenis cacat, yaitu retak, porositas, fusi tidak lengkap, inklusi slag, over spatter, dan undercut, sedangkan
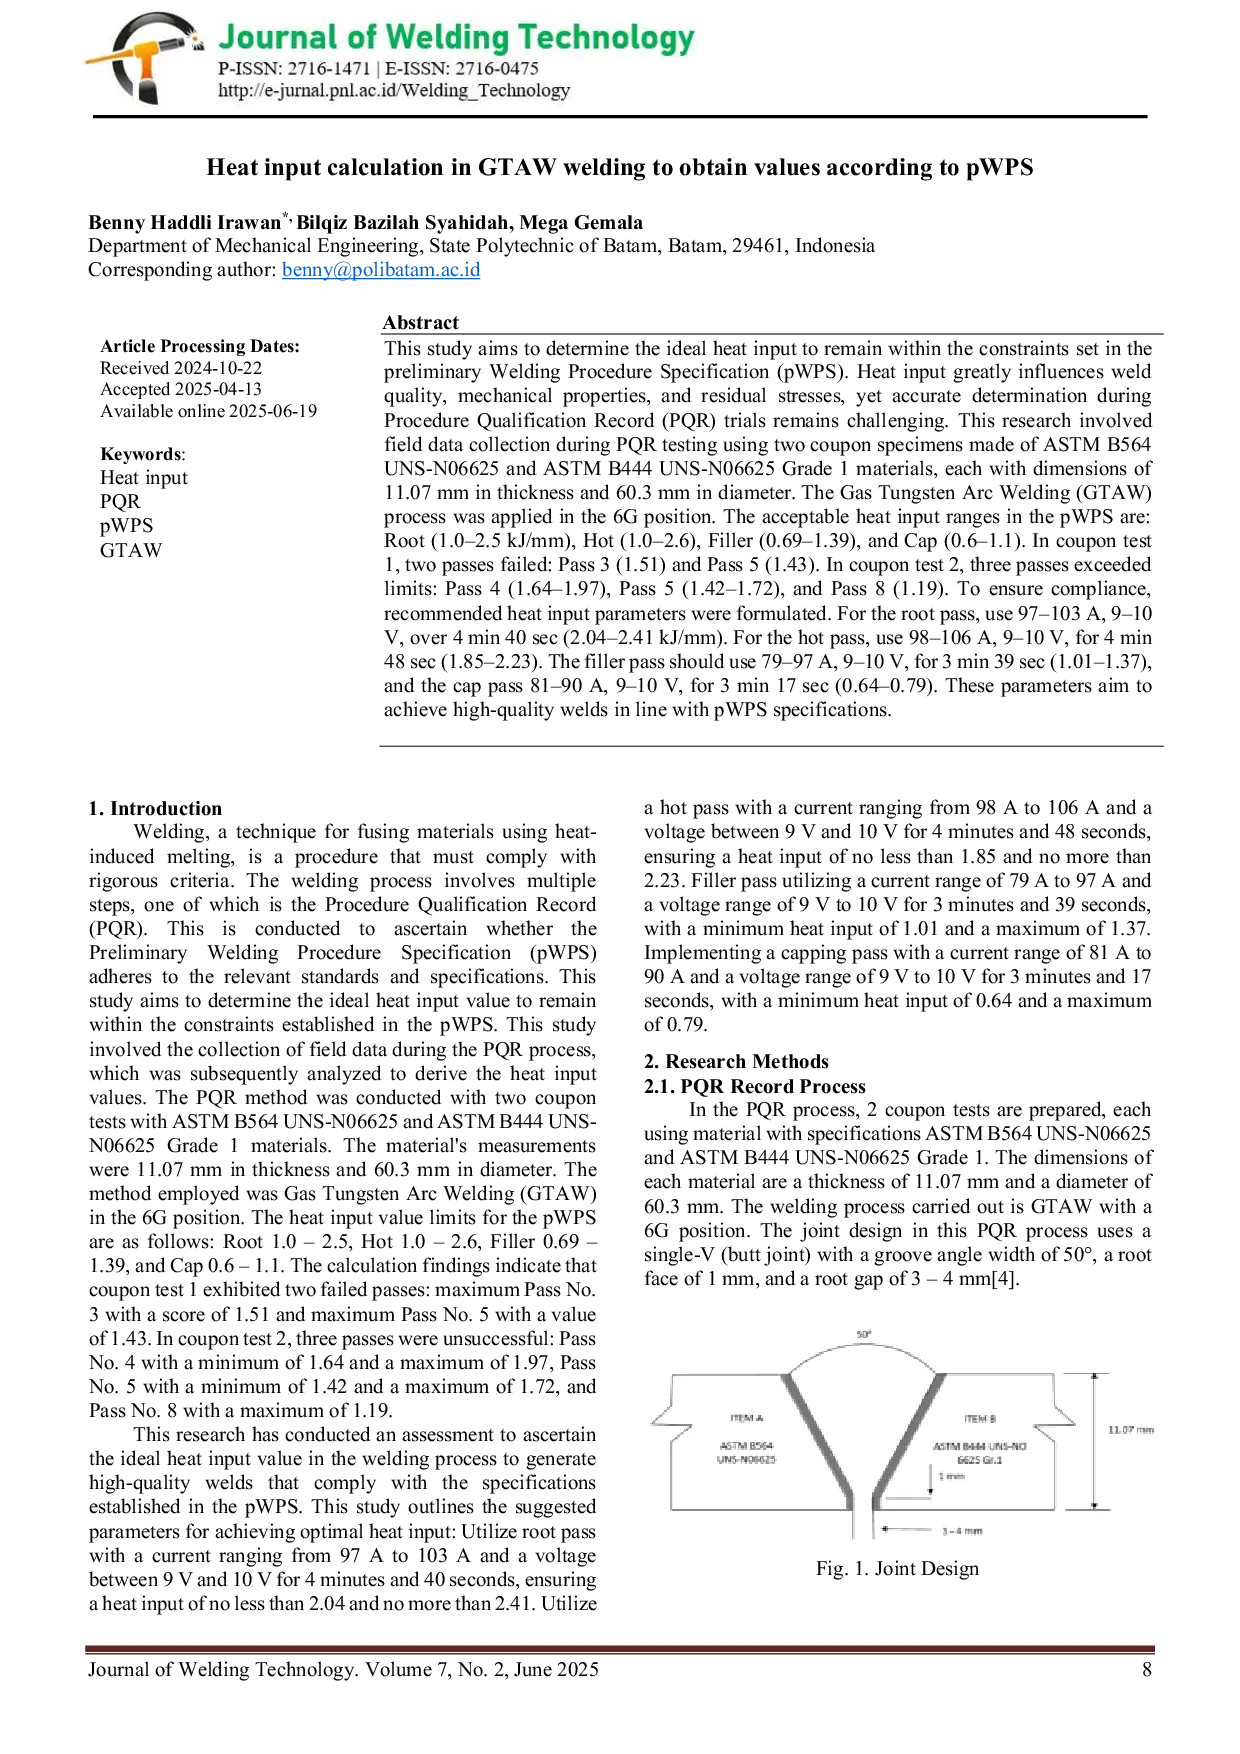
PNLPNL Dari hasil penelitian, perhitungan heat input dilakukan untuk memastikan nilai yang dihasilkan berada dalam batas referensi pWPS. Parameter yang direkomendasikanDari hasil penelitian, perhitungan heat input dilakukan untuk memastikan nilai yang dihasilkan berada dalam batas referensi pWPS. Parameter yang direkomendasikan
Useful /
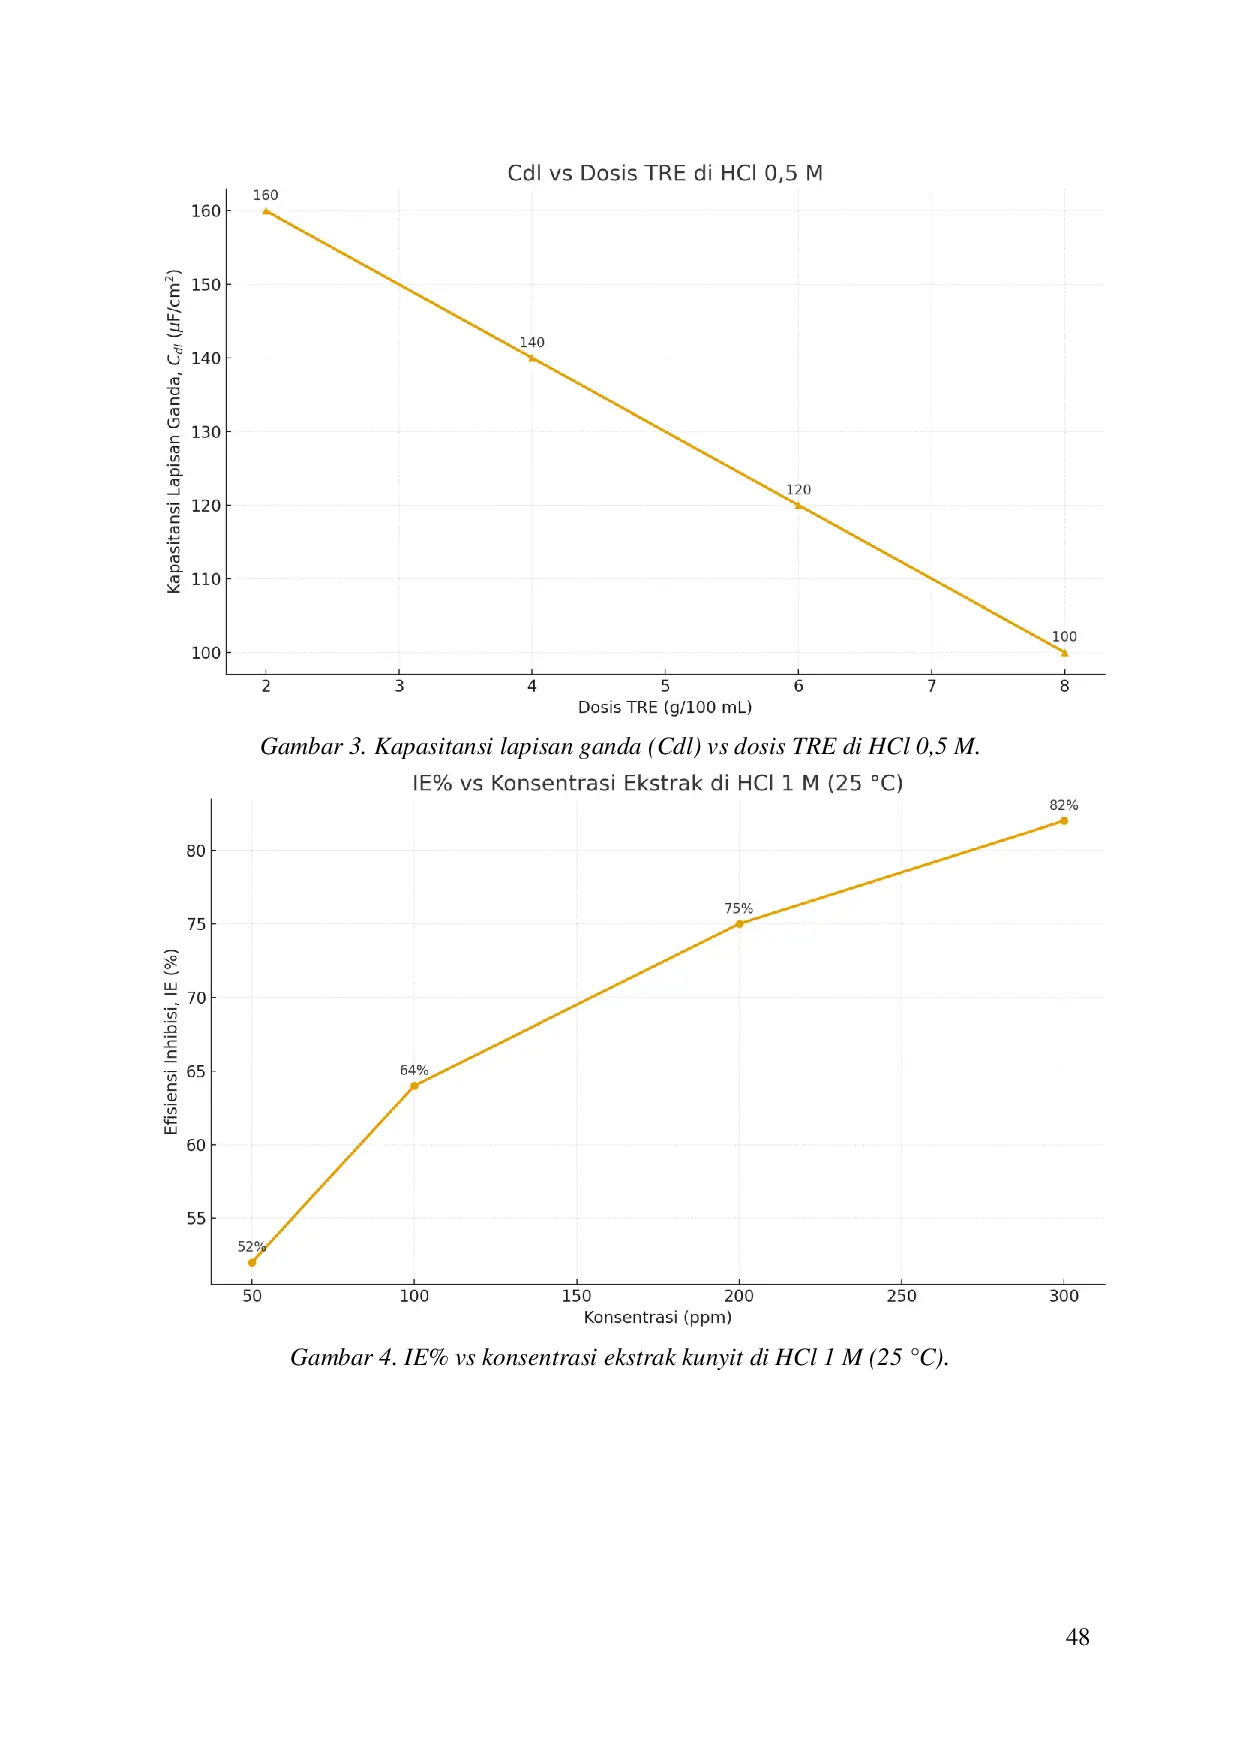
UntikaUntika Tulisan ini meninjau potensi ekstrak kunyit (Curcuma longa) sebagai inhibitor korosi ramah lingkungan pada baja karbon rendah. Ringkasan penelitian terdahuluTulisan ini meninjau potensi ekstrak kunyit (Curcuma longa) sebagai inhibitor korosi ramah lingkungan pada baja karbon rendah. Ringkasan penelitian terdahulu
UNPADUNPAD Antiplatelet dan antikoagulan yang digunakan dalam PCI untuk AMI meningkatkan risiko perdarahan, dan AIS dengan trombolitik meningkatkan risiko rupturAntiplatelet dan antikoagulan yang digunakan dalam PCI untuk AMI meningkatkan risiko perdarahan, dan AIS dengan trombolitik meningkatkan risiko ruptur
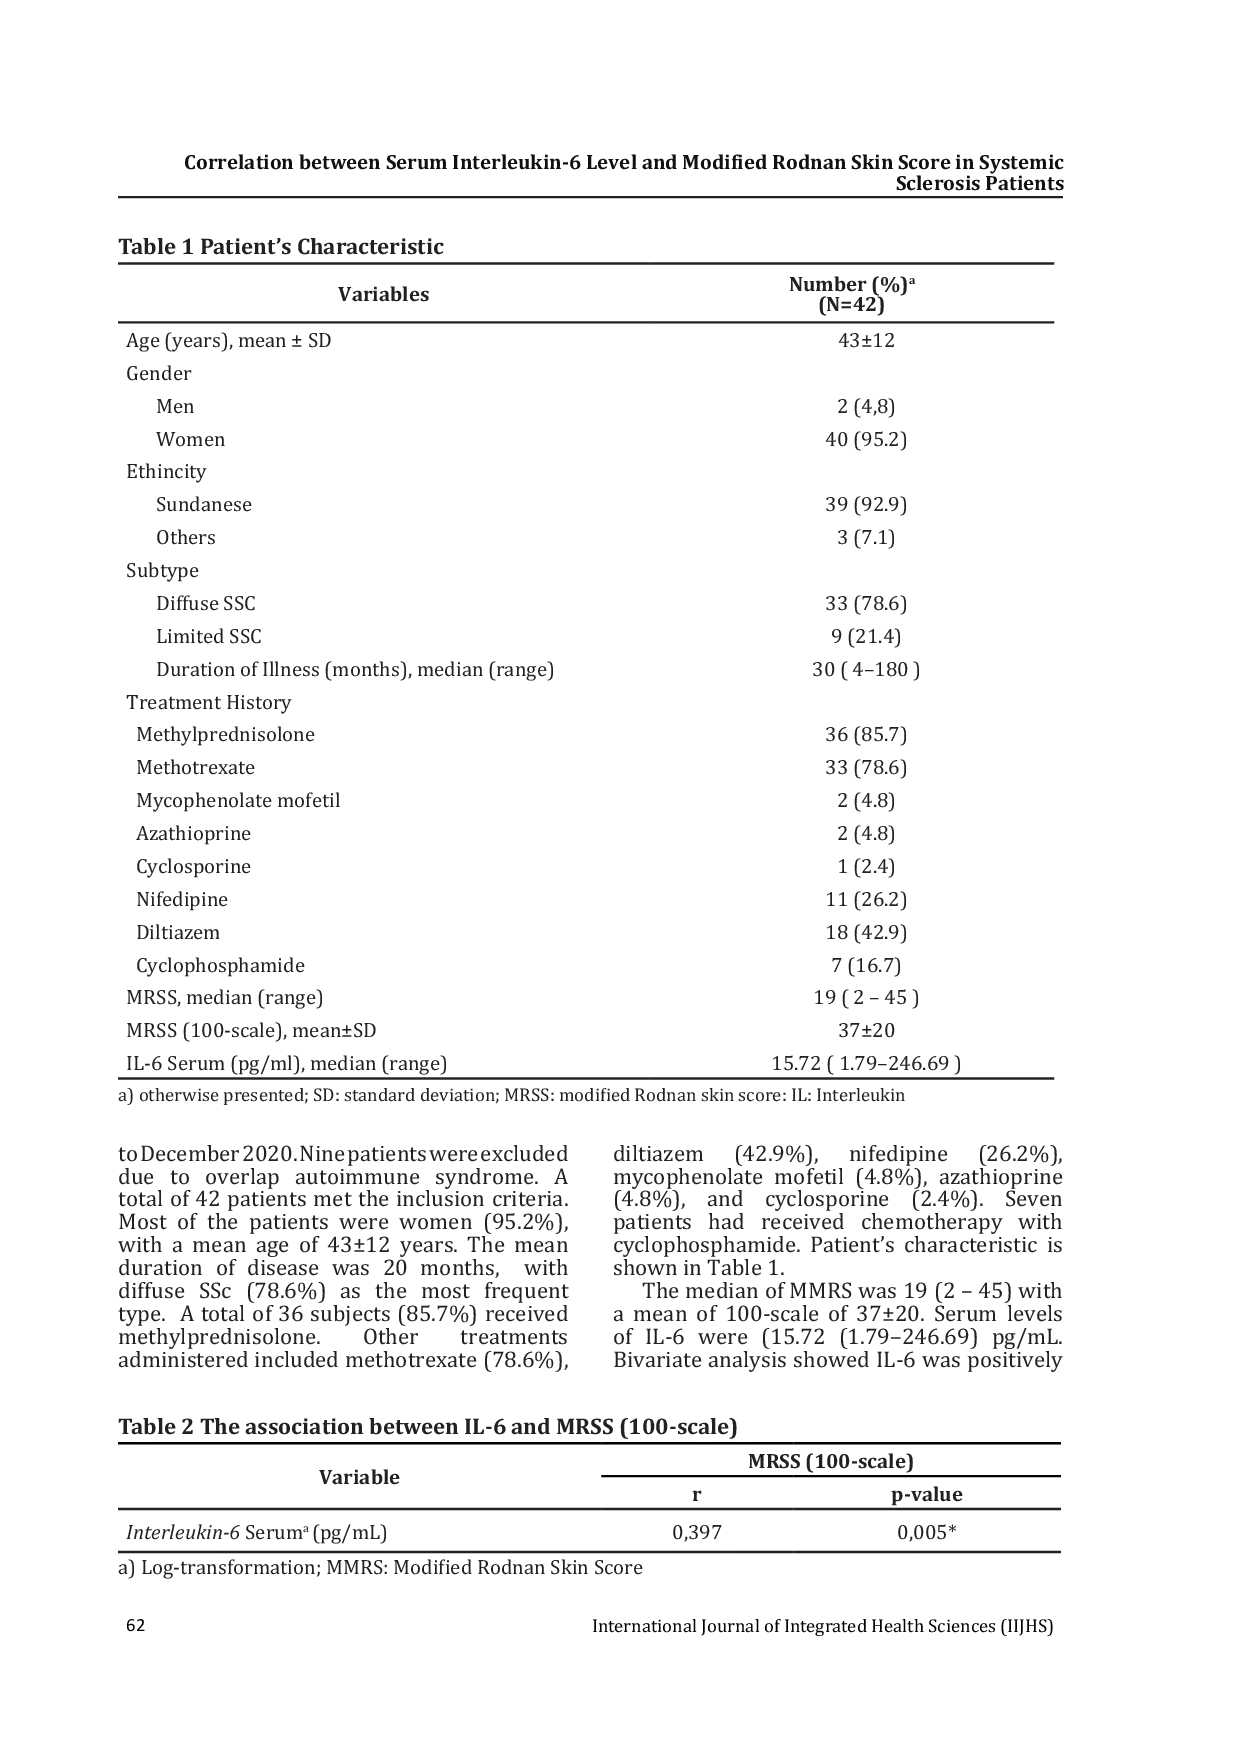
UNPADUNPAD Metode: Studi observasional lintas sektoral pada pasien SSc yang mengunjungi Klinik Reumatologi Rumah Sakit Umum Dr. Hasan Sadikin Bandung, Indonesia,Metode: Studi observasional lintas sektoral pada pasien SSc yang mengunjungi Klinik Reumatologi Rumah Sakit Umum Dr. Hasan Sadikin Bandung, Indonesia,
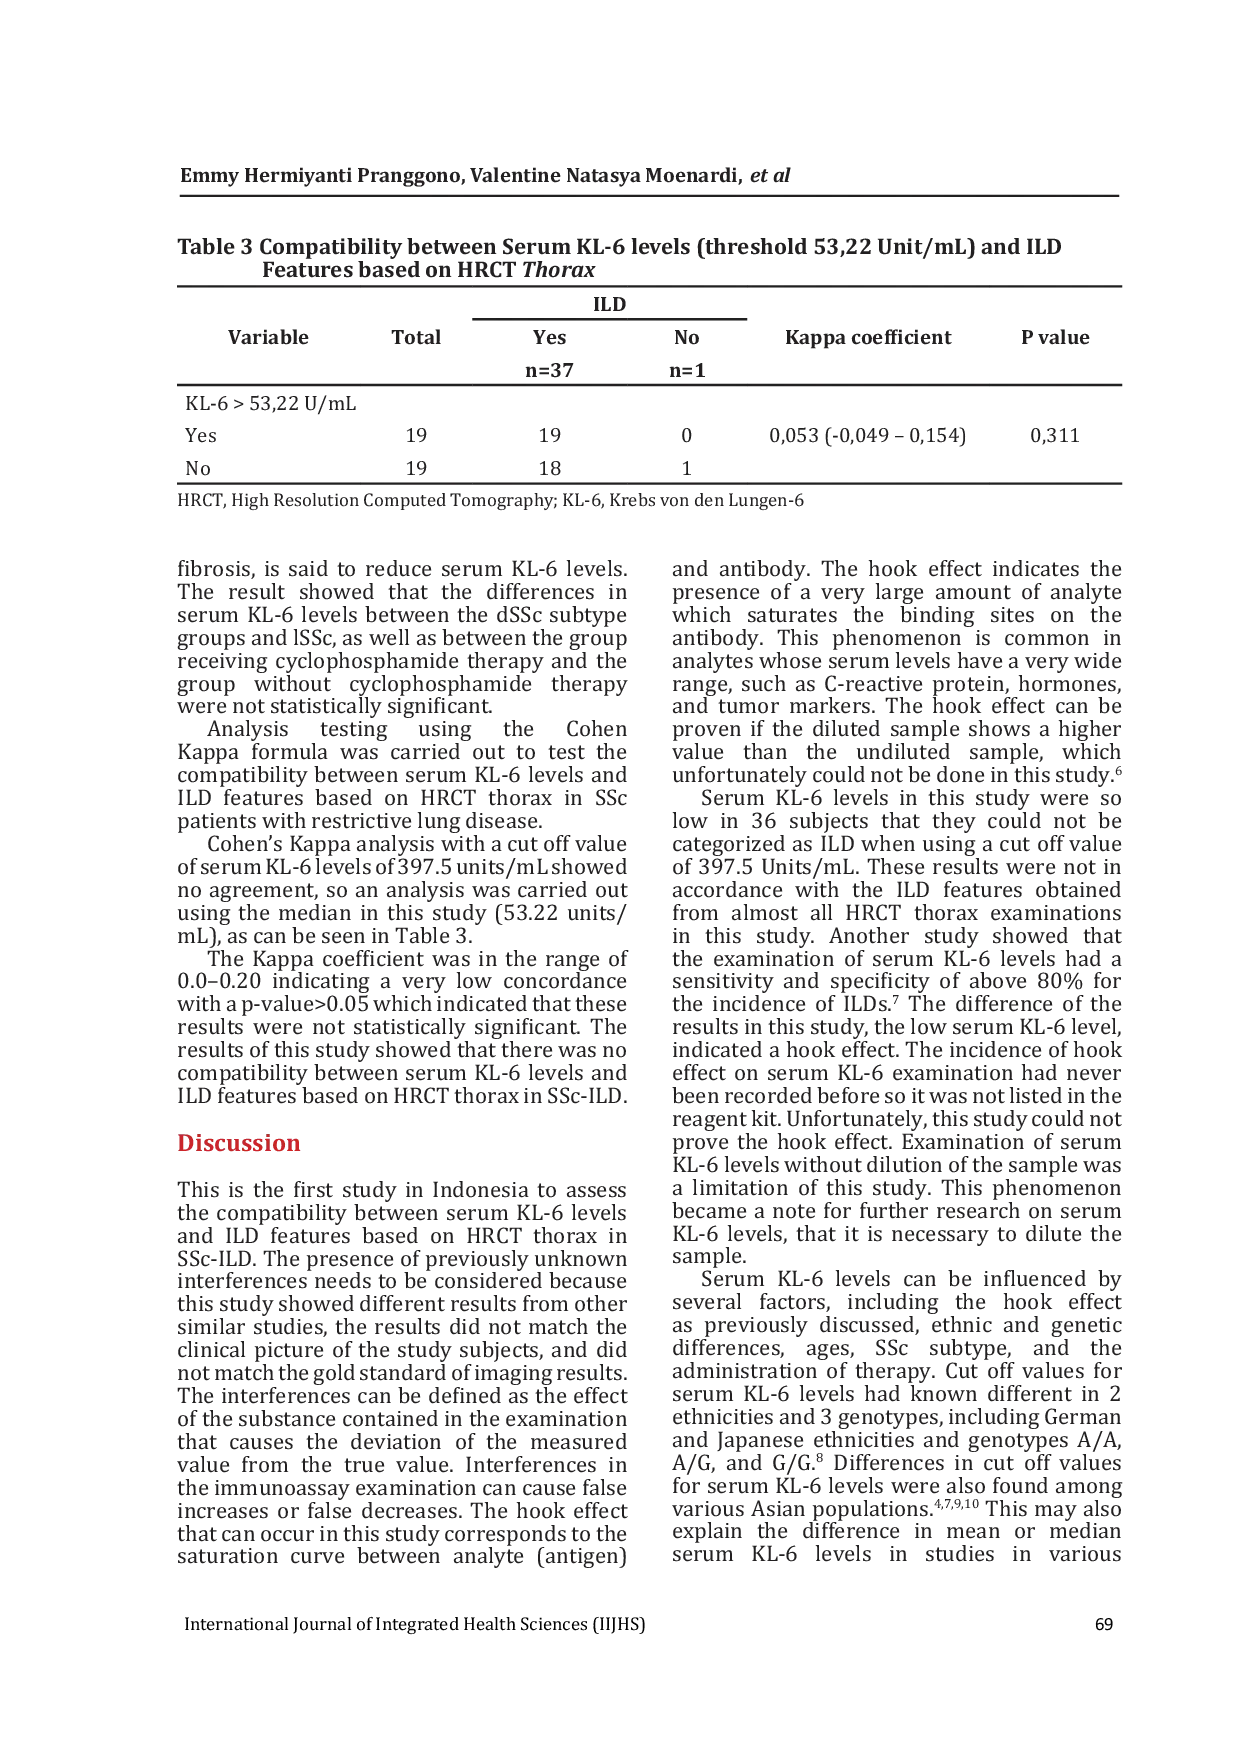
UNPADUNPAD Subjek yang memenuhi kriteria inklusi berusia 18-60 tahun, didiagnosis dengan SSc, memiliki hasil spirometri restriktif yang diikuti oleh HRCT dada, memilikiSubjek yang memenuhi kriteria inklusi berusia 18-60 tahun, didiagnosis dengan SSc, memiliki hasil spirometri restriktif yang diikuti oleh HRCT dada, memiliki