PNLPNL
Journal of Welding TechnologyJournal of Welding TechnologyArus pengelasan adalah salah satu parameter penting dalam proses pengelasan, karena arus yang tidak tepat akan menyebabkan cacat pengelasan pada material yang dilas, sehingga mengurangi kekuatan sambungan las. Penelitian ini bertujuan untuk menentukan efek variasi arus pada sambungan las SMAW material ASTM A240 Grade 304L terhadap sifat mekanik. Penelitian ini menggunakan material ASTM A240 Grade 304L dengan variasi arus pengelasan 80 A, 100 A, dan 120 A menggunakan pengelasan SMAW dan menggunakan elektroda E308-16 dengan diameter 3,2 mm. Spesimen diuji untuk komposisi kimia, uji visual, uji penetran, dan uji tarik. Data perbandingan uji tarik menjelaskan bahwa tegangan tarik tertinggi dari variasi arus pengelasan 80 A, 100 A, dan 120 A adalah 625,27 MPa. Menggunakan arus pengelasan 100 A, tegangan yield tertinggi adalah 337,35 MPa, menggunakan arus pengelasan 100 A, dan perpanjangan tertinggi adalah 38,34% menggunakan arus pengelasan 100 A. Dari data hasil uji tarik untuk material ASTM A240 Grade 304L, hasil yang diperoleh menunjukkan bahwa data material tanpa pengelasan memiliki kekuatan tarik terendah dibandingkan dengan kelompok variasi arus pengelasan. Dan nilai kekuatan tarik tertinggi ada pada kelompok variasi arus 100 A.
Setelah melakukan investigasi secara eksperimental dan numerik tentang efek variasi arus pengelasan pada sifat mekanik sambungan las SMAW material ASTM A240 Grade 304L, dapat disimpulkan bahwa arus pengelasan berbanding lurus dengan nilai panas masukan.arus pengelasan yang lebih tinggi menghasilkan panas masukan yang lebih tinggi.Variasi arus pengelasan, atau panas masukan, sangat mempengaruhi kekuatan tarik sambungan las ASTM A240 Grade 304L.Parameter panas masukan optimal dalam penelitian ini dicapai pada arus pengelasan 100 A dan tegangan 27 V, yang menghasilkan kekuatan tarik tertinggi sebesar 625,37 MPa.Untuk perbandingan, kekuatan tarik material tanpa pengelasan adalah 591,63 MPa, sedangkan kekuatan tarik sebesar 620,96 MPa, 625,37 MPa, dan 623,99 MPa diperoleh pada arus pengelasan 80 A, 100 A, dan 120 A, masing-masing.Permukaan retak dari uji tarik semua spesimen dilas terletak di daerah logam las.Perilaku ini disebabkan oleh kekuatan tarik elektroda E308-16 yang sedikit lebih tinggi dibandingkan dengan material dasar, di mana kekuatan tarik logam dasar sekitar 588,9 MPa, sedangkan elektroda mencapai sekitar 600 MPa.
Berdasarkan hasil penelitian ini, saran penelitian lanjutan yang dapat dilakukan adalah: (1) Menganalisis pengaruh variasi arus pengelasan pada sifat mekanik sambungan las material lain selain ASTM A240 Grade 304L, seperti baja karbon rendah atau baja tahan karat lainnya. (2) Meneliti efek variasi arus pengelasan pada sifat mekanik sambungan las dengan menggunakan metode pengelasan yang berbeda, seperti pengelasan gas tungsten (GTAW) atau pengelasan busur logam gas (GMAW). (3) Mengkaji pengaruh variasi arus pengelasan pada sifat mekanik sambungan las dengan menggunakan elektroda yang berbeda, seperti elektroda dengan diameter yang lebih besar atau komposisi kimia yang berbeda.
| File size | 908.17 KB |
| Pages | 5 |
| DMCA | Report |
Related /
STAISKUTIMSTAISKUTIM Kegiatan pengabdian kepada masyarakat ini bertujuan memperkuat kapasitas masyarakat rentan melalui pelatihan akuntabilitas sosial. Solusi yang ditawarkanKegiatan pengabdian kepada masyarakat ini bertujuan memperkuat kapasitas masyarakat rentan melalui pelatihan akuntabilitas sosial. Solusi yang ditawarkan
STAISKUTIMSTAISKUTIM Kegiatan ini menunjukkan bahwa pendekatan edukatif dan praktik langsung dapat menjadi strategi yang relevan dalam meningkatkan kapasitas masyarakat dalamKegiatan ini menunjukkan bahwa pendekatan edukatif dan praktik langsung dapat menjadi strategi yang relevan dalam meningkatkan kapasitas masyarakat dalam
STAISKUTIMSTAISKUTIM Hasil kegiatan menunjukkan bahwa peserta memiliki pemahaman dasar dan kecenderungan sikap yang positif terhadap toleransi, penghormatan terhadap perbedaanHasil kegiatan menunjukkan bahwa peserta memiliki pemahaman dasar dan kecenderungan sikap yang positif terhadap toleransi, penghormatan terhadap perbedaan
PNLPNL Penelitian ini menekankan pentingnya pemilihan media pendingin dalam meningkatkan integritas mekanis struktur las aluminium. Berdasarkan hasil uji, spesimenPenelitian ini menekankan pentingnya pemilihan media pendingin dalam meningkatkan integritas mekanis struktur las aluminium. Berdasarkan hasil uji, spesimen
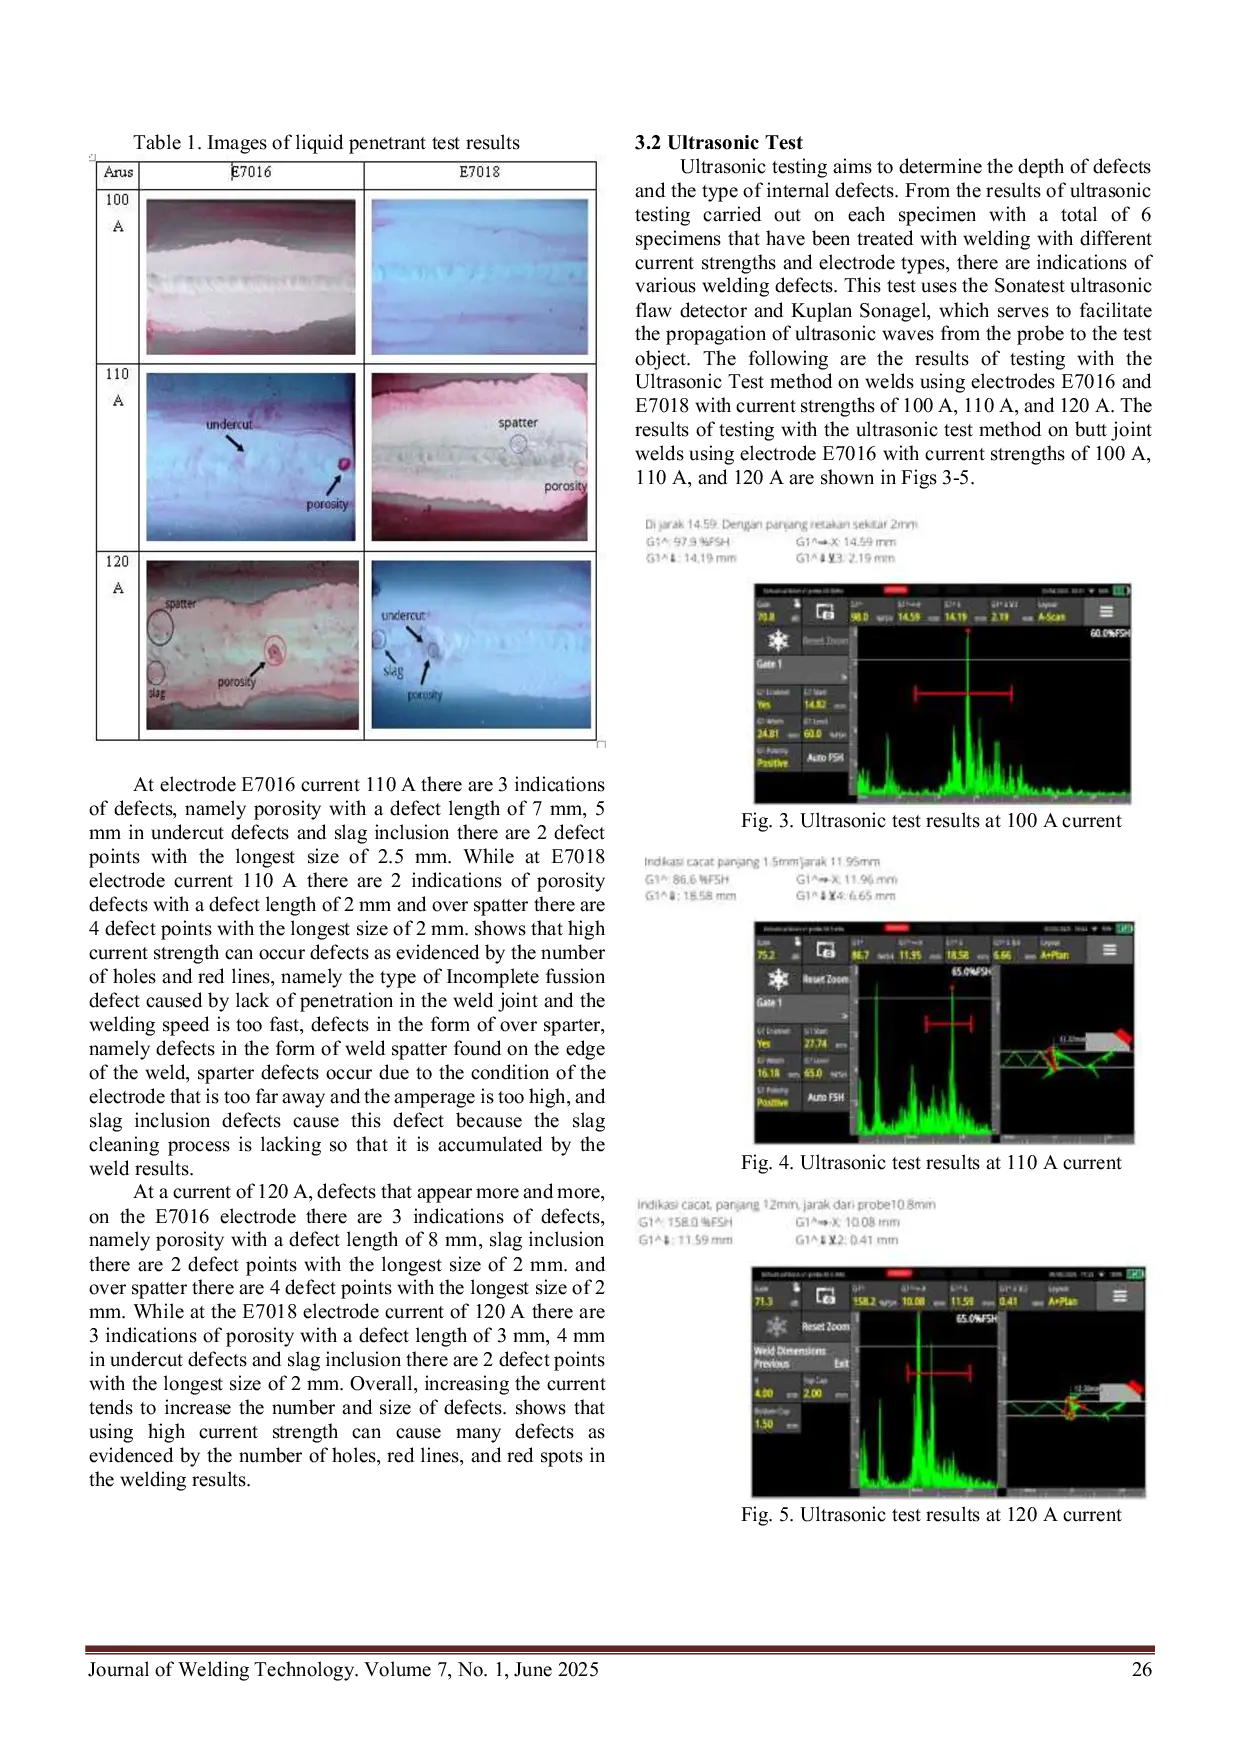
PNLPNL Berdasarkan uji penetrant cair dan ultrasonik pada pengelasan sambungan butt joint dengan elektroda E7016, cacat paling banyak ditemukan pada arus 110Berdasarkan uji penetrant cair dan ultrasonik pada pengelasan sambungan butt joint dengan elektroda E7016, cacat paling banyak ditemukan pada arus 110

PNCPNC Obyek spesimen yang dicetak berbentuk dogbone ASTM D638 Type V. Penelitian terdahulu menggunakan uji tarik dan fotografi makroskopi untuk mengamati kekuatanObyek spesimen yang dicetak berbentuk dogbone ASTM D638 Type V. Penelitian terdahulu menggunakan uji tarik dan fotografi makroskopi untuk mengamati kekuatan

PNLPNL 20%, diperoleh stabilitas termal tertinggi dengan onset 307,04 derajat Celsius dan Endset pada 399,50 derajat Celsius. Semakin tinggi nilai kekuatan tarik,20%, diperoleh stabilitas termal tertinggi dengan onset 307,04 derajat Celsius dan Endset pada 399,50 derajat Celsius. Semakin tinggi nilai kekuatan tarik,
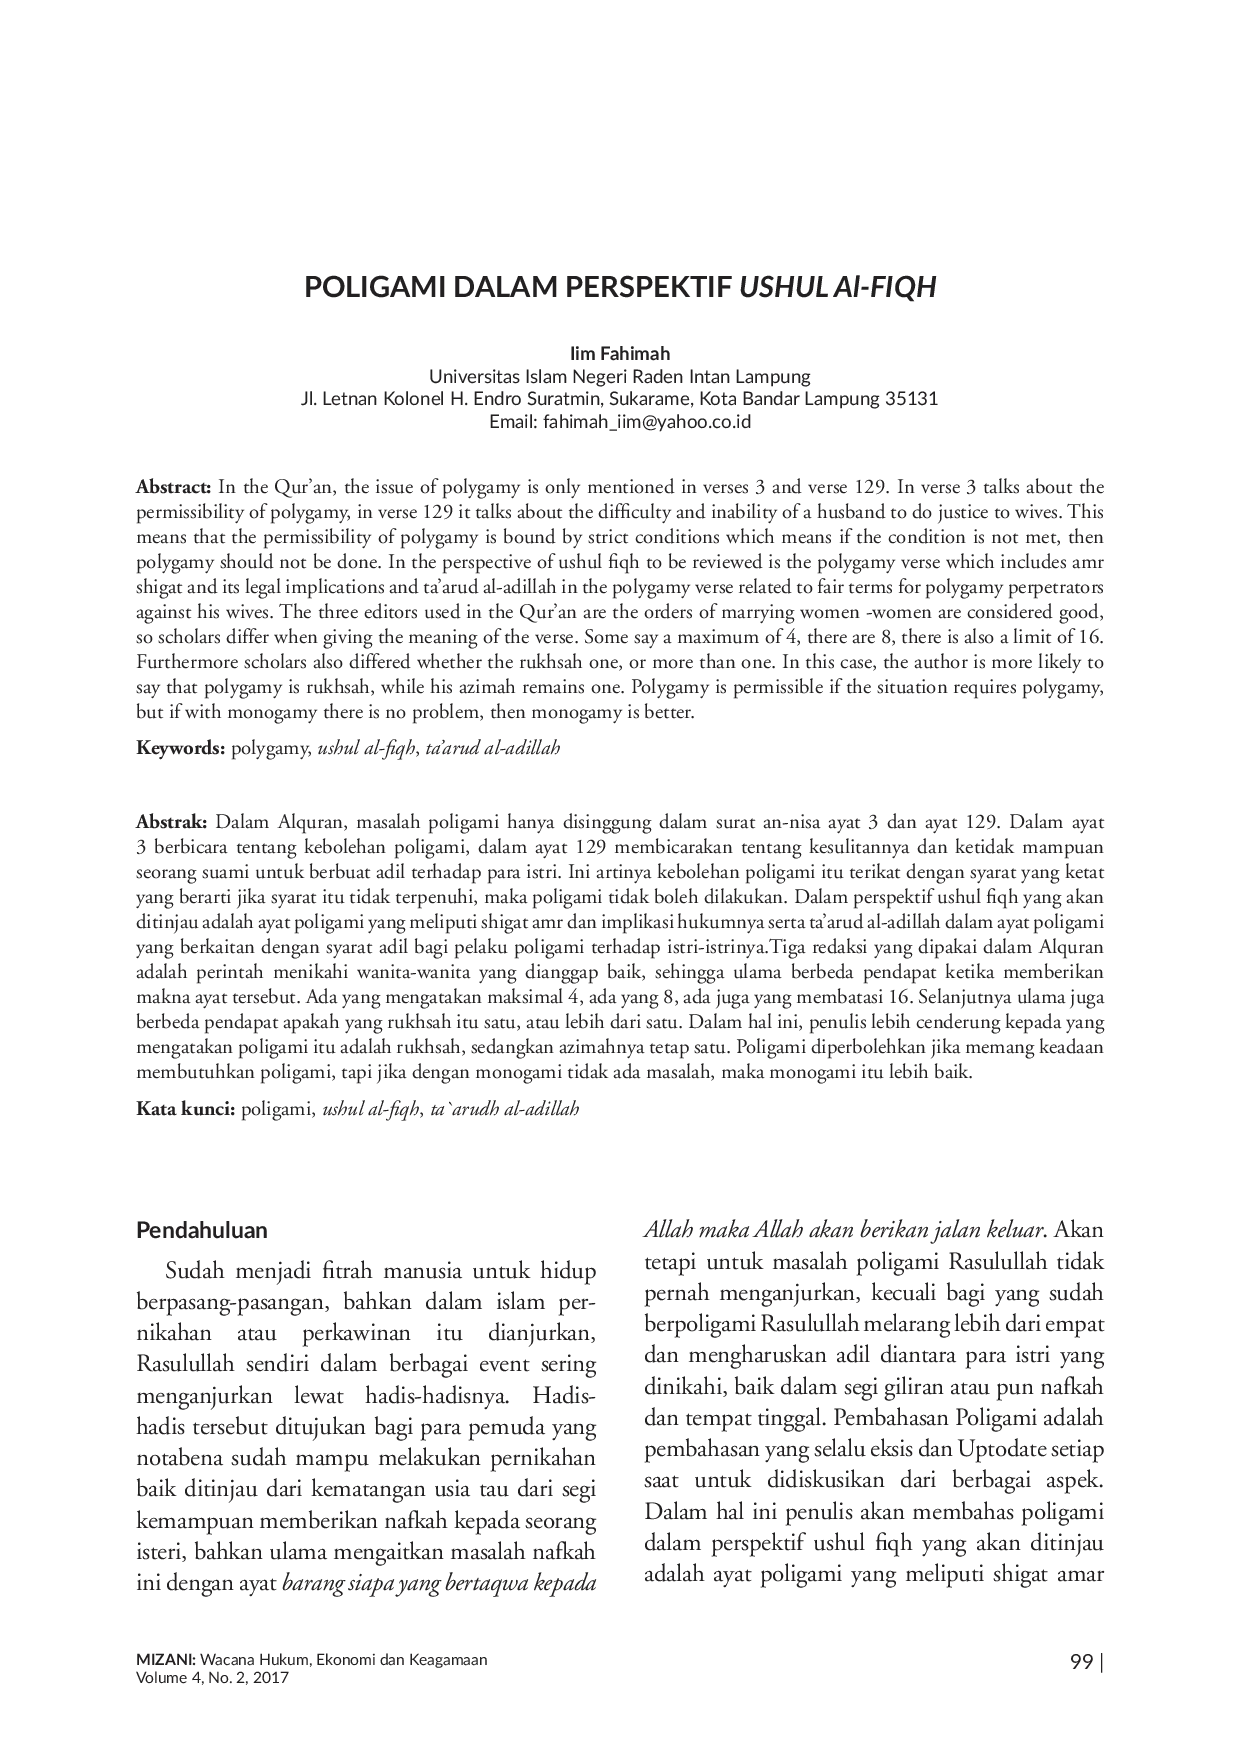
UINFASBENGKULUUINFASBENGKULU Dalam perspektif ushul fiqh yang akan ditinjau adalah ayat poligami yang meliputi shigat amr dan implikasi hukumnya serta taarud al-adillah dalam ayatDalam perspektif ushul fiqh yang akan ditinjau adalah ayat poligami yang meliputi shigat amr dan implikasi hukumnya serta taarud al-adillah dalam ayat
Useful /
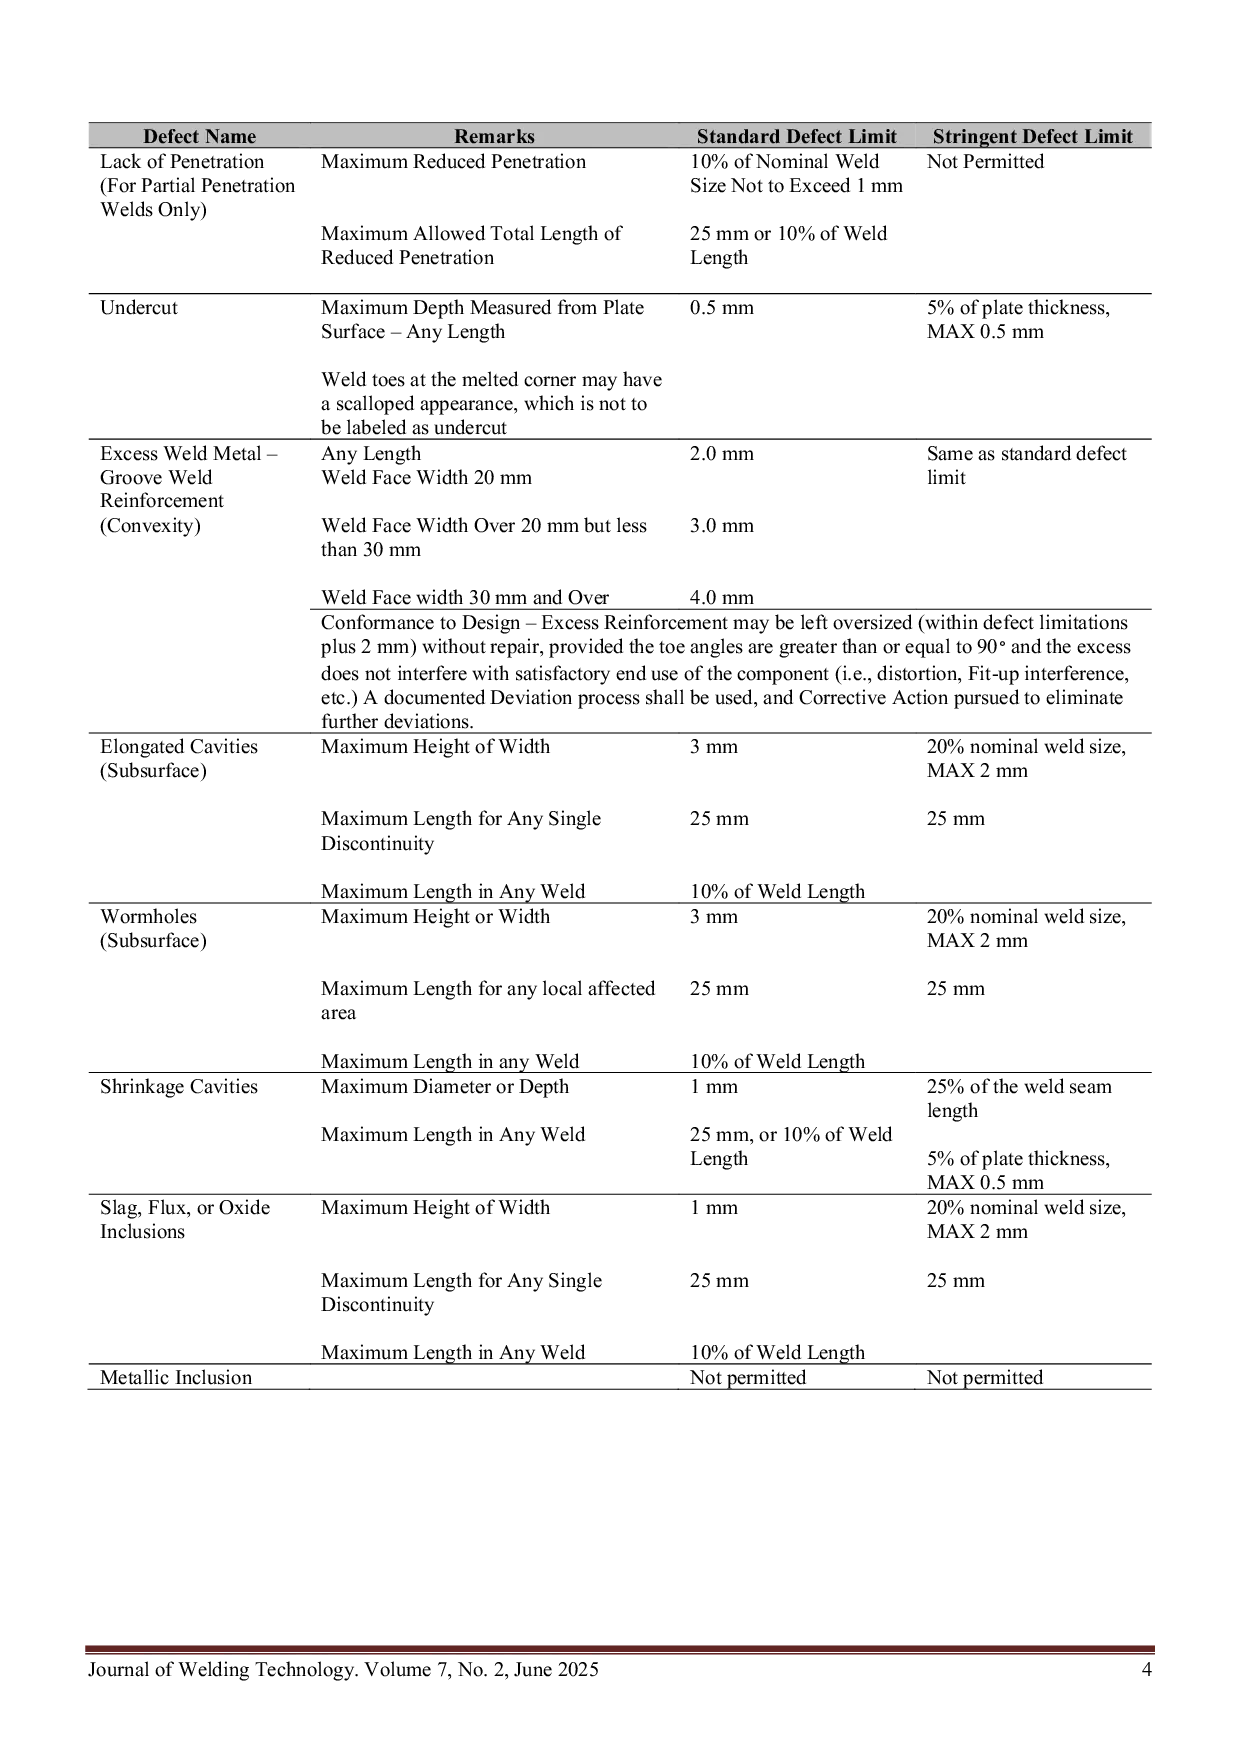
PNLPNL Temuan ini sejalan dengan tujuan penelitian, mengonfirmasi bahwa MPI memainkan peran penting dalam meningkatkan kualitas keseluruhan dan efektivitas biayaTemuan ini sejalan dengan tujuan penelitian, mengonfirmasi bahwa MPI memainkan peran penting dalam meningkatkan kualitas keseluruhan dan efektivitas biaya
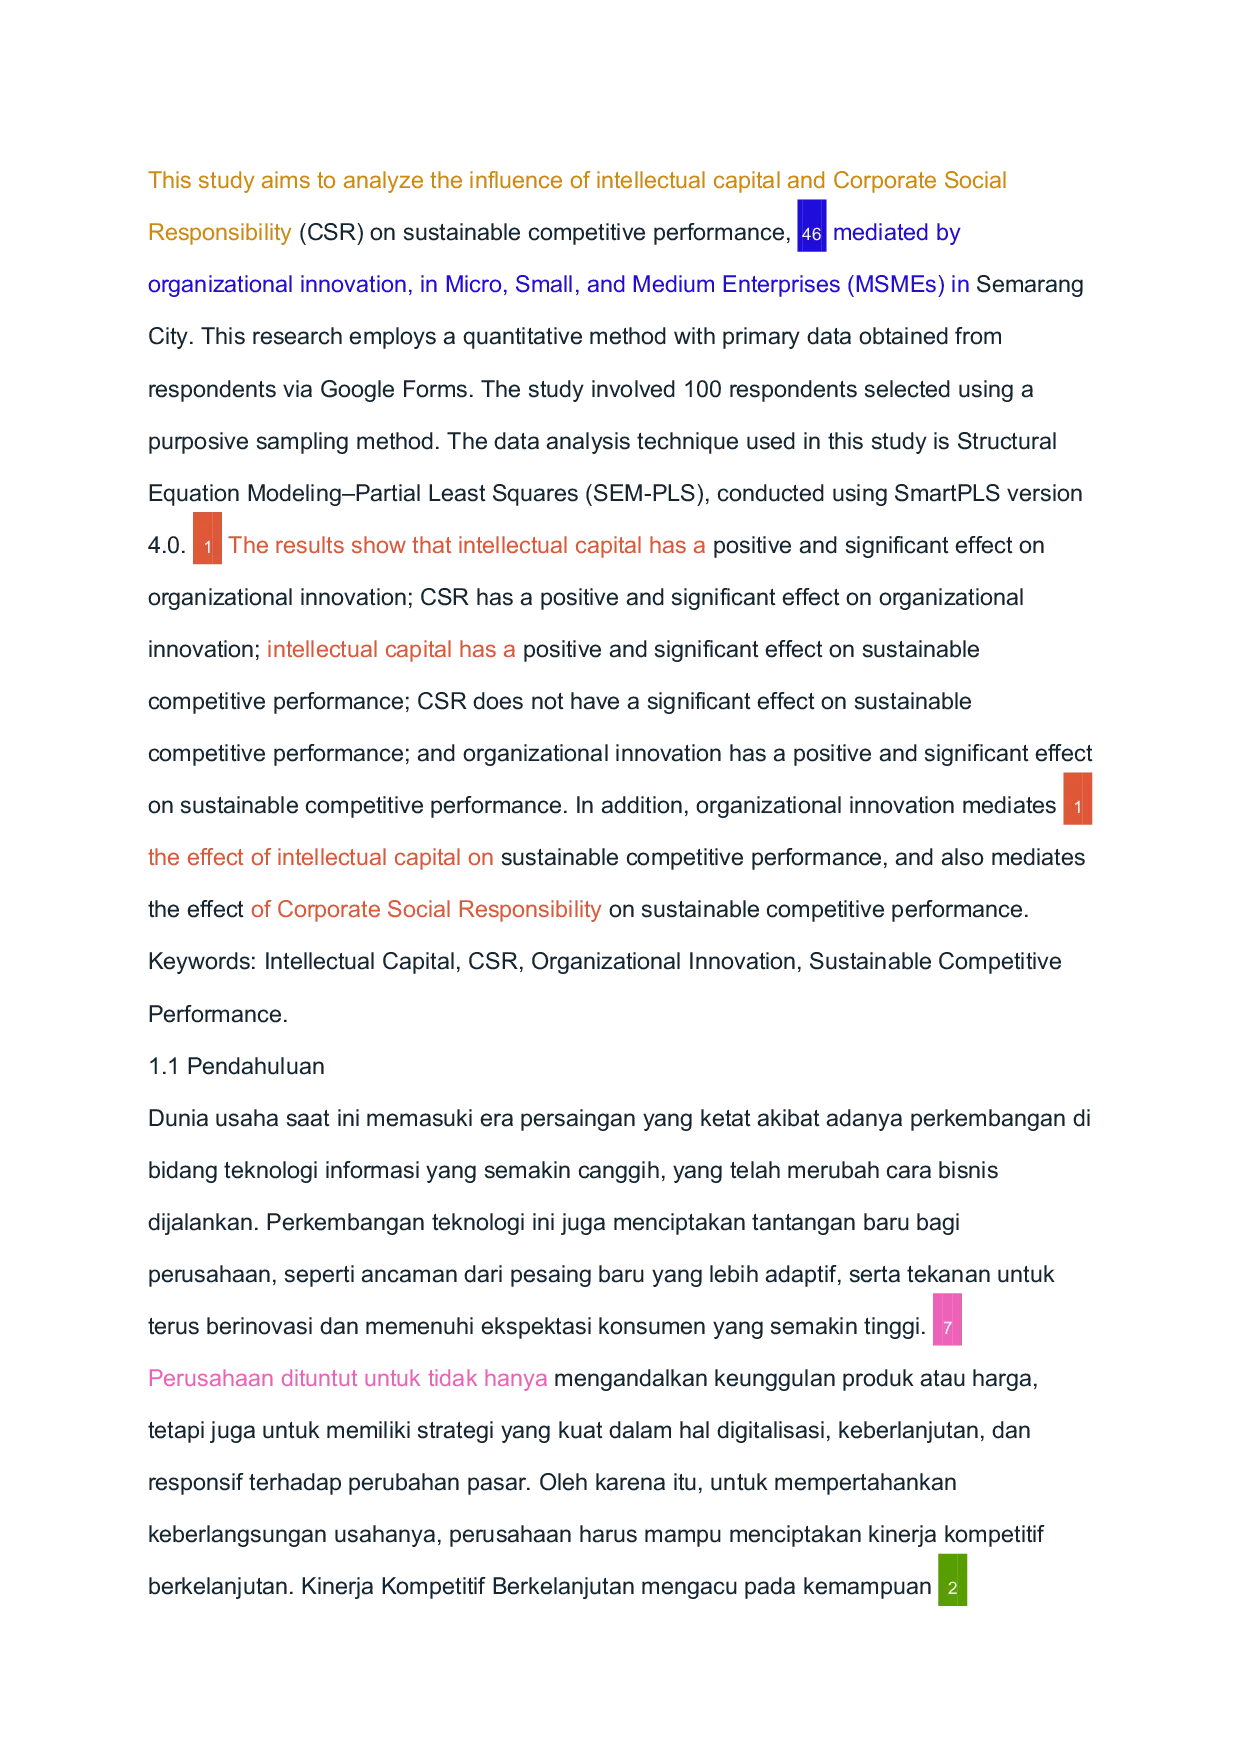
POLITEKNIK PRATAMAPOLITEKNIK PRATAMA Penelitian ini bertujuan untuk menganalisis pengaruh intellectual capital dan Corporate Social Responsibility (CSR) terhadap kinerja kompetitif berkelanjutanPenelitian ini bertujuan untuk menganalisis pengaruh intellectual capital dan Corporate Social Responsibility (CSR) terhadap kinerja kompetitif berkelanjutan

PNLPNL Penelitian dilakukan dari November hingga Desember 2023 di PT Inti Guna Nabati, Sarolangun, Sumatra Selatan. Parameter yang diukur untuk potensi minyakPenelitian dilakukan dari November hingga Desember 2023 di PT Inti Guna Nabati, Sarolangun, Sumatra Selatan. Parameter yang diukur untuk potensi minyak

PNLPNL Semakin banyak EM4, semakin baik kualitasnya, ditandai dengan peningkatan pada uji kadar air, kadar abu, tingkat volatilitas, dan lama nyala yang dilakukanSemakin banyak EM4, semakin baik kualitasnya, ditandai dengan peningkatan pada uji kadar air, kadar abu, tingkat volatilitas, dan lama nyala yang dilakukan